BLOG
Der größte Datenblindfleck der Fabrik: Sichtbarkeit in manuellen Prozessen
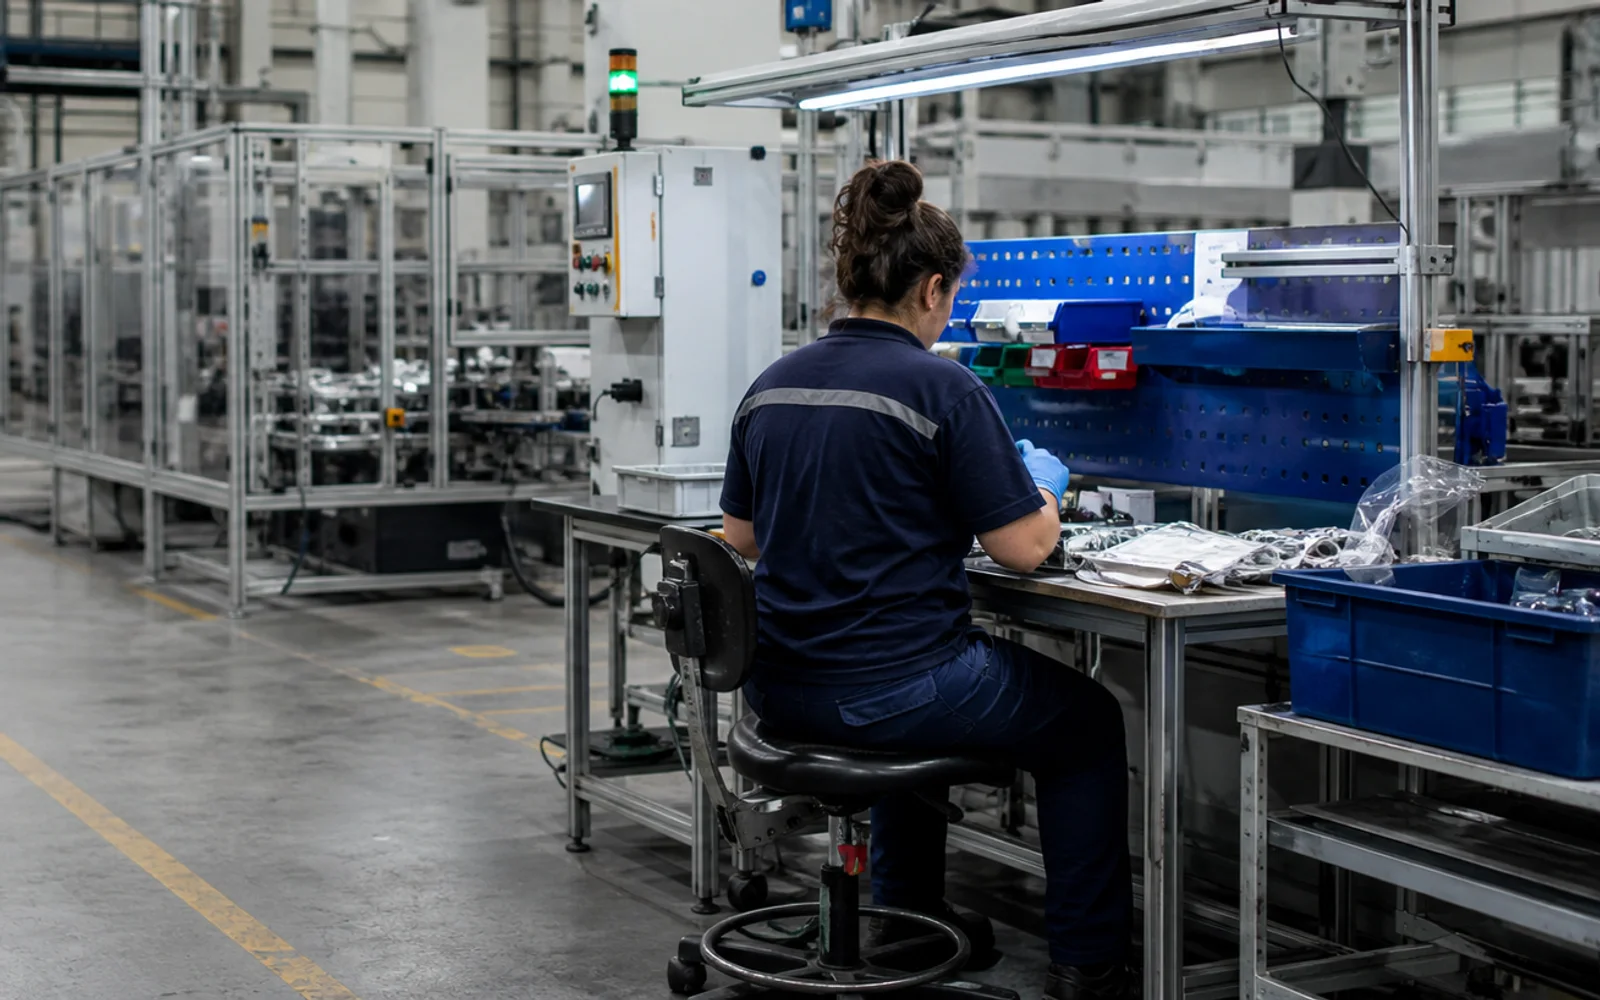
In einem modernen Produktionswerk erzeugen Maschinen nahezu ununterbrochen Daten. Die SPS meldet die Taktzeit, SCADA protokolliert Stillstände, MES zeigt Stückzahl und Auftragsfortschritt. Blickt man auf eine manuelle Montagestation derselben Linie, nimmt diese Sichtbarkeit deutlich ab. Der größte Datenblindfleck einer Fabrik ist häufig keine Maschine, sondern ein von Menschen ausgeführter Prozess.
Wohin geht die Zeit zwischen zwei Datensätzen?
Die Standardtaktzeit einer manuellen Operation ist bekannt, ebenso die am Schichtende gefertigte Stückzahl. Was zwischen diesen beiden Datensätzen geschieht, bleibt in den meisten Werken unklar. Die Fragen, die in der Praxis unbeantwortet bleiben:
- Wann hat die Operation tatsächlich begonnen und wann geendet?
- Wie viel Zeit ging beim Warten auf Material verloren?
- Warum und wie oft hat die Mitarbeiterin oder der Mitarbeiter die Station verlassen?
- Aus welchem Prozessschritt stammt die Streuung der Taktzeit?
- Wie viel der Schicht entfällt auf Nacharbeit und Qualitätsprüfung?
Solange diese Fragen offen bleiben, beruht Verbesserung an manuellen Linien auf Meinung statt auf Messung. Dasselbe Problem auf Werksebene haben wir in unserem Beitrag zur messbaren Fabrik behandelt: Voraussetzung der Digitalisierung ist nicht die Zahl der Sensoren, sondern ein Satz von Fragen, die sich mit Zahlen beantworten lassen.
Warum klassische Methoden bei manuellen Prozessen nicht ausreichen
Zeitstudien, Multimomentaufnahmen, Barcode-Scans und MES-Terminaleingaben liefern wertvolle Informationen über manuelle Arbeit. Keine davon ist falsch; ihre Grenzen zeigen sich erst im Vergleich mit den Daten der Maschinenseite.
| Methode | Was sie liefert | Ihre Grenze |
|---|---|---|
| Zeitstudie | Detaillierte Zeiten je Prozessschritt | Momentaufnahme, und die Beobachtung verändert das Verhalten |
| Multimomentaufnahme | Statistische Verteilung der Tätigkeiten | Nicht ereignisbasiert, erklärt keinen Einzelverlust |
| Barcode und Auftragsdaten | Start- und Endzeitstempel | Die Zeit dazwischen bleibt eine Blackbox |
| MES-Bedienterminal | Stillstandsgrund, Ausschuss und Nacharbeit | Genauigkeit und Kontinuität hängen von der Eingabe ab |
| Computer Vision | Kontinuierlicher Ereignisstrom mit Zeitstempel | Erfordert Blickwinkel, Bildausschnitt und Datenschutzkonzept |
Wie diese Ebenen einander speisen, haben wir im Beitrag zu MES-Systemen und OEE beschrieben. In dieser Architektur ist der schwächste Knoten fast immer die manuelle Station: Jede Sekunde der Maschine wird erfasst, während ein von Menschen ausgeführter Prozess am Schichtende auf eine einzige Stückzahl zusammenschrumpft.
Die Kamera als Sensor begreifen, nicht als Aufzeichnungsgerät
Computer Vision eröffnet einen neuen Weg, diese Lücke zu schließen. Entscheidend ist der Perspektivwechsel: Eine Kamera ist kein Gerät, das Bilder aufzeichnet, sondern ein Sensor, der Produktionsdaten erzeugt.
Personen und Objekte im Bild werden erkannt, definierten Produktionszonen zugeordnet und ihre Bewegungen in Ereignisse mit Zeitstempel überführt. Statt stundenlang Video zu sichten, lassen sich Verweildauer an der Station, Zonenein- und -austritte, Gänge zum Materialbereich und Wartemuster als Daten auswerten. Die Technologie, die solche Szenen messbar macht, wo feste Regeln nicht ausreichen, ist die Deep-Learning-basierte Bildverarbeitung.
Zwei unterschiedliche Sichtbarkeitsebenen
Erste Ebene: wo, wann und wie lange?
Die erste Ebene beantwortet “wo, wann und wie lange”. Wenn Blickwinkel und Bildqualität es zulassen, lassen sich mit vorhandenen IP-Kameras Verweildauer an der Station, Zonenbewegungen und die Häufigkeit des Verlassens auswerten. In den meisten Werken erfordert diese Ebene keine große Hardware-Investition und liefert erste Ergebnisse innerhalb weniger Wochen. Wie Tiefendaten die Personenerkennung stabilisieren, haben wir im Beitrag zu 3D-Personenerkennungssystemen behandelt; dasselbe Prinzip führt mit MIS-INSPECT People 3D zur Flächenanalytik.
Zweite Ebene: was wurde getan, und in der richtigen Reihenfolge?
Die zweite Ebene geht bis zur Interaktion von Hand und Bauteil: Wurde das richtige Teil gegriffen, folgten die Montageschritte der richtigen Reihenfolge, wurde ein Schritt übersprungen? Sie verlangt einen engeren Bildausschnitt, kontrollierte Beleuchtung und anwendungsspezifisches Modelltraining. Dafür erkennt sie einen Montagefehler, bevor das Teil die Linie verlässt. Während MIS-INSPECT den Fehler am Produkt prüft, ist die Bestätigung des richtigen Prozessablaufs Aufgabe dieser zweiten Ebene.
Anwesenheit an der Station bedeutet nicht produktive Arbeit
Der häufigste Messfehler besteht darin, die Zeit an der Station unmittelbar als Produktivität zu werten. Wer im Montagebereich steht, kann auf Material warten, auf das Ende eines Maschinenzyklus warten, ein Qualitätsproblem prüfen oder nacharbeiten. Deshalb sollte das Ergebnis der Daten nicht lauten “die Person war x Minuten an der Station”, sondern “x Minuten entfielen auf diesen Ereignistyp”. Eine Messung, die Verlustarten nicht trennt, wiederholt denselben Fehler wie die Reduktion der OEE auf eine einzige Prozentzahl.
Der erste Gewinn ist nicht mehr Output, sondern bessere Diagnose
Das erste Ergebnis von Computer Vision ist keine unmittelbare Produktivitätssteigerung, sondern detaillierte operative Sichtbarkeit. Wartezeiten, wiederholtes Verlassen der Station, Taktschwankungen und Prozessabweichungen werden sichtbar. Die richtige Wertschöpfungskette verläuft in dieser Reihenfolge:
- Sichtbarkeit: zeitgestempelte Aufzeichnung dessen, was an der Station tatsächlich passiert
- Klassifizierung der Verluste: Warten, Suchen, Nacharbeit, Rüsten
- Ursache: Materialbereitstellung, Vorrichtung, Arbeitsanweisung, Linienabgleich
- Prozessänderung: Layout, Materialfluss oder Stationsgestaltung
- KPI-Wirkung: messbarer Effekt auf Taktzeit, Linieneffizienz und OEE
Wird diese Reihenfolge übersprungen und sofort ein KPI-Ziel gesetzt, bleibt das Projekt an der Wahrnehmung “man beobachtet uns” hängen und die Datenqualität sinkt. Den gesammelten Ereignisstrom in Modelle zu überführen, zu überwachen und im Feld zu aktualisieren, ist eine eigene Disziplin; das steuern wir mit MIS-AGENT in der Ebene der Prozessintelligenz.
Ziel ist die Messung des Prozesses, nicht der Person
Kameraanalytik in Bereichen, in denen Menschen arbeiten, muss datenschutzkonform gestaltet werden. Der Verzicht auf Gesichtserkennung senkt das Risiko, nimmt das System für sich genommen aber nicht aus dem Anwendungsbereich des Datenschutzrechts heraus. Ein in der Praxis tragfähiges Konzept beruht auf diesen Grundsätzen:
- Messgröße ist die Station und das Prozessereignis, nicht die einzelne Person.
- Keine Identitätszuordnung und keine Gesichtserkennung.
- Statt Rohvideo werden Ereignisdaten mit begrenzter Speicherdauer abgelegt.
- Umfang, Zweck und Speicherdauer werden Beschäftigten und ihrer Vertretung vorab erläutert.
- Das Ergebnis dient als Stationsbericht zur Verbesserung, nicht als individuelle Leistungsbewertung.
An Linien, in denen Mensch und Maschine denselben Raum teilen, wird dieser Rahmen bereits aufgebaut. Wie in unserem Beitrag zur Mensch-Maschine-Kollaboration in der Industrie 5.0 beschrieben, ist die Technologie nicht dazu da, Menschen zu ersetzen, sondern ihre Arbeit sichtbar und sicher zu machen.
Wie ein Sichtbarkeitspilot für manuelle Prozesse aufgesetzt wird
Statt einer Einführung im gesamten Werk liefert ein Pilot an einer einzigen Station deutlich schneller Ergebnisse. Die Reihenfolge, die wir anwenden:
- Eine Engpassstation auswählen. Die Station mit der größten Taktzeitstreuung bringt meist den größten Erkenntnisgewinn.
- Die zu messende Frage aufschreiben. Ein Satz mit einer Antwort in Zahlen, etwa “welcher Anteil der Schicht ist Wartezeit?”
- Zonen definieren. Montagebereich, Materialbereich, Qualitätsplatz, außerhalb der Linie. Erst über Zonen bekommen Ereignisse Bedeutung.
- Mit vorhandenen Kameras beginnen. Reicht der Blickwinkel, braucht die erste Ebene keine neue Hardware.
- Zwei Wochen Daten sammeln und gemeinsam mit dem Shopfloor auswerten. Die gemeinsame Interpretation ist der entscheidende Schritt für die Akzeptanz.
- Eine Prozessänderung umsetzen und dieselbe Kennzahl erneut messen. Sichtbarkeit beweist ihren Wert erst durch die Messung nach dem Eingriff.
In dieser Phase wird auch entschieden, welche Daten am Edge verarbeitet und welche in die Zentrale übertragen werden. Diese Entwurfsentscheidung haben wir im Beitrag zum industriellen IoT-Datenmanagement ausgeführt: jedes Bild in die Zentrale zu schicken ist teuer und unnötig, Ereignisse vor Ort zu erzeugen und nur diese zu übertragen ist für die meisten Anwendungen die richtige Architektur.
Vom Video zu Produktionsdaten
Bei MIS Otomasyon wandeln wir mit dem Ansatz MIS-INSPECT People die visuelle Aktivität in der Fertigung in messbare operative Daten um. Das Pendant derselben Technologie im Handel und in Gebäuden haben wir im Beitrag zu MIS-INSPECT People Counter beschrieben; in der Produktion geht es nicht darum, Menschen stärker zu beobachten, sondern die Prozesse sichtbar zu machen, die außerhalb der Maschinen liegen.
Um zu besprechen, welche Ebene zu Ihrer Linie passt, sehen Sie sich unsere Lösungsfamilien an oder fordern Sie eine Demo für eine Machbarkeitsprüfung mit Ihrer bestehenden Kamerainfrastruktur an.
Denn der größte Datenblindfleck einer Fabrik ist nicht immer eine Maschine.