BLOG
Fabrikanın En Büyük Veri Kör Noktası: Manuel Operasyonlarda Görünürlük
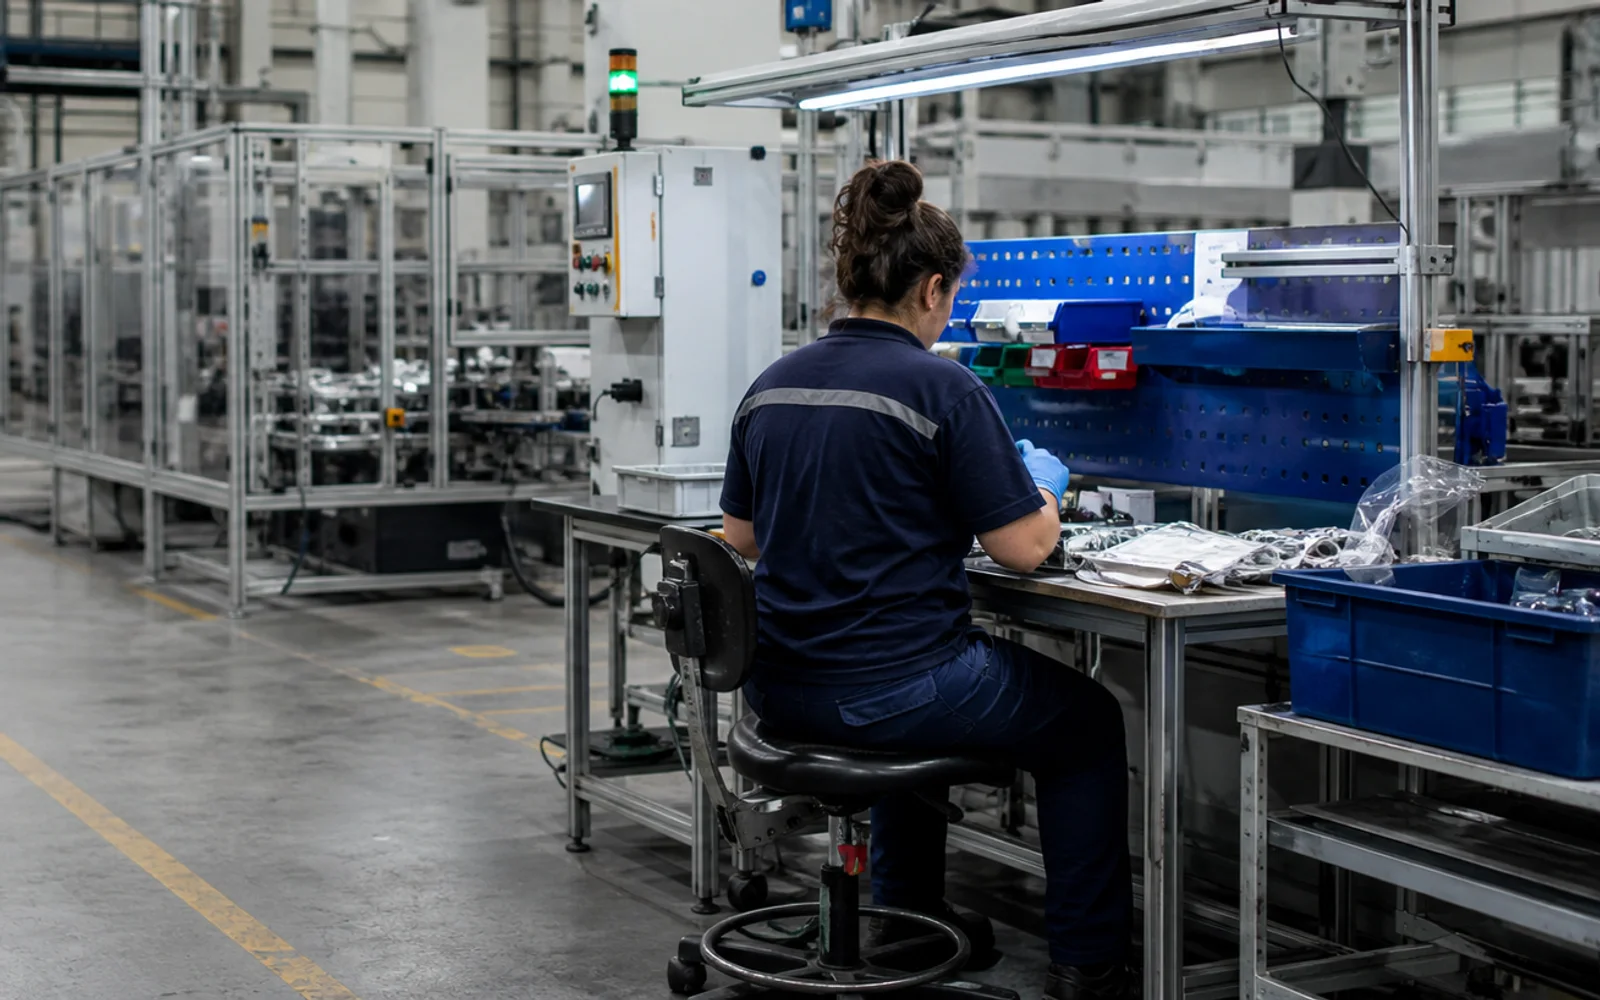
Modern bir üretim tesisinde makineler neredeyse kesintisiz veri üretir. PLC çevrim süresini bildirir, SCADA duruşu kaydeder, MES üretilen adedi ve sipariş ilerlemesini gösterir. Aynı hattaki manuel montaj istasyonuna baktığımızda ise bu görünürlük ciddi biçimde azalır. Fabrikanın en büyük veri kör noktası çoğu zaman bir makine değil, insanla yürüyen bir operasyondur.
İki Kayıt Arasındaki Zaman Nereye Gidiyor?
Bir manuel operasyonun standart çevrim süresi bilinir, vardiya sonunda kaç parça üretildiği de bilinir. Fakat iki kayıt arasında geçen sürenin nasıl kullanıldığı çoğu tesiste belirsizdir. Sahada en sık cevapsız kalan sorular şunlar:
- Operasyon gerçekte ne zaman başladı, ne zaman bitti?
- Malzeme beklenirken ne kadar zaman kaybedildi?
- Operatör istasyondan neden ve kaç kez ayrıldı?
- Çevrim süresindeki değişkenlik hangi işlem adımından kaynaklanıyor?
- Yeniden işleme ve kalite incelemesi vardiyanın ne kadarını alıyor?
Bu sorular cevapsız kaldığı sürece manuel hatlardaki iyileştirme ölçüme değil kanaate dayanır. Aynı sorunu tesis ölçeğinde ölçülebilir fabrika yazımızda tartışmıştık: dijitalleşmenin ilk şartı sensör sayısı değil, cevabı ölçülebilir bir soru kümesidir.
Klasik Yöntemler Manuel Operasyonda Neden Yetmiyor?
Zaman etüdü, iş örneklemesi, barkod okumaları ve MES terminal girişleri manuel operasyon hakkında değerli bilgi verir. Hiçbiri yanlış değildir; sınırları makine tarafındaki veriyle karşılaştırıldığında ortaya çıkar.
| Yöntem | Ne verir | Sınırı |
|---|---|---|
| Zaman etüdü | İşlem adımı bazında ayrıntılı süre | Anlık örneklemdir, gözlem çalışanın davranışını değiştirir |
| İş örneklemesi | Faaliyet dağılımının istatistiği | Olay bazlı değildir, tekil kaybın nedenini göstermez |
| Barkod ve iş emri kaydı | Başlangıç ve bitiş zaman damgası | Arada geçen süre kapalı kutu olarak kalır |
| MES operatör terminali | Duruş nedeni, hurda ve tamir kaydı | Doğruluğu ve sürekliliği veri girişine bağlıdır |
| Computer vision | Sürekli ve zaman damgalı olay akışı | Görüş açısı, kadraj ve gizlilik tasarımı gerektirir |
Katmanların birbirini nasıl beslediğini MES sistemi ve OEE yazımızda anlatmıştık. O mimaride verisi en zayıf kalan düğüm neredeyse her zaman manuel istasyondur: makinenin her saniyesi kayıt altındayken, insanın yürüttüğü operasyon vardiya sonunda tek bir adet rakamına iniyor.
Kamerayı Kayıt Cihazı Değil, Sensör Olarak Düşünmek
Computer vision teknolojileri bu görünürlük boşluğunu kapatmak için yeni bir imkan sunuyor. Kritik olan bakış açısı değişikliği şu: kamera görüntü kaydeden bir cihaz değil, üretim verisi üreten bir sensördür.
Görüntüdeki insanlar ve nesneler algılanır, tanımlı üretim bölgeleriyle ilişkilendirilir ve hareketler zaman damgalı olaylara dönüştürülür. Böylece saatlerce video izlemek yerine istasyonda geçirilen süre, bölgelere giriş ve çıkışlar, malzeme alanına yapılan ziyaretler ve bekleme örüntüleri veri üzerinden incelenebilir. Sabit kurallarla tarif edilemeyen bu tür sahneleri ölçülebilir kılan teknoloji, derin öğrenme tabanlı görüntü işleme.
İki Farklı Görünürlük Katmanı
Birinci katman: nerede, ne zaman, ne kadar süre?
İlk katman “nerede, ne zaman ve ne kadar süre” sorularına cevap verir. Görüş açısı ve görüntü kalitesi uygunsa mevcut IP kameralarından yararlanılarak istasyonda bulunma süresi, bölge hareketleri ve istasyondan ayrılma sıklığı analiz edilebilir. Bu katman çoğu tesiste büyük bir donanım yatırımı gerektirmez ve ilk sonuçlarını haftalar içinde verir. Kişi algılamanın derinlik verisiyle nasıl kararlı hale geldiğini 3D insan algılama sistemleri yazımızda ele almıştık; aynı prensip MIS-INSPECT People 3D ile alan analitiğine taşınıyor.
İkinci katman: ne yapıldı ve doğru sırada mı yapıldı?
İkinci katman el ve parça etkileşimine iner: doğru parça mı seçildi, montaj adımları doğru sırada mı ilerledi, bir işlem atlandı mı? Bu katman daha yakın kadraj, kontrollü aydınlatma ve uygulamaya özel model eğitimi ister. Karşılığında da montaj hatasını, parça hattı terk etmeden yakalama imkanı verir. Ürünün üzerindeki kusuru MIS-INSPECT ile muayene ederken, sürecin doğru sırada ilerlediğini doğrulamak bu ikinci katmanın işidir.
İstasyonda Bulunmak, Üretken Çalışmak Anlamına Gelmez
Ölçümde en sık yapılan hata, istasyonda geçirilen süreyi doğrudan üretkenlik saymaktır. Çalışan montaj alanında bulunurken malzeme bekliyor, makinenin bitirmesini bekliyor, kalite problemi inceliyor ya da yeniden işleme yapıyor olabilir. Bu yüzden verinin çıktısı “operatör şu kadar dakika istasyondaydı” değil, “şu kadar dakika şu tip olayla geçti” olmalıdır. Kayıp türlerini ayırmayan bir ölçüm, OEE’yi tek bir yüzdeye indirmekle aynı hatayı tekrarlar.
İlk Kazanım Daha Fazla Üretim Değil, Daha İyi Teşhistir
Computer vision’ın ilk çıktısı doğrudan üretkenlik artışı değil, ayrıntılı operasyonel görünürlüktür. Beklemeler, tekrarlanan istasyon çıkışları, çevrim değişkenlikleri ve proses sapmaları görünür hale gelir. Doğru değer zinciri şu sırayla işler:
- Görünürlük: istasyonda gerçekte ne olduğunun zaman damgalı kaydı
- Kayıpların sınıflandırılması: bekleme, arama, yeniden işleme, hazırlık
- Kök neden: besleme düzeni, fikstür, iş talimatı, hat dengesi
- Proses değişikliği: yerleşim, malzeme akışı veya istasyon tasarımı
- KPI etkisi: çevrim süresi, hat verimliliği ve OEE üzerindeki ölçülebilir sonuç
Bu sıra atlanıp doğrudan KPI hedefi konulduğunda proje sahada “bizi izliyorlar” algısına takılır ve veri kalitesi düşer. Toplanan olay akışının modele dönüşmesi, izlenmesi ve sahada güncellenmesi ise ayrı bir disiplindir; bunu MIS-AGENT ile süreç zekası katmanında yönetiyoruz.
Amaç Çalışanı Değil, Prosesi Ölçmek Olmalı
Çalışanların bulunduğu alanlarda kamera analitiği kullanmak KVKK açısından dikkatle kurgulanmalıdır. Yüz tanıma kullanmamak riski azaltır, ancak tek başına sistemi kişisel veri mevzuatının dışına çıkarmaz. Sahada işleyen kurgu şu ilkeler üzerine kurulur:
- Ölçüm birimi birey değil, istasyon ve proses olayıdır.
- Kimlik eşleştirme ve yüz tanıma yapılmaz.
- Ham görüntü yerine olay verisi saklanır ve saklama süresi sınırlıdır.
- Kapsam, amaç ve saklama süresi çalışanlara ve çalışan temsilcilerine önceden anlatılır.
- Çıktı bireysel performans karnesi olarak değil, istasyon iyileştirme raporu olarak kullanılır.
İnsanla makinenin aynı alanı paylaştığı hatlarda bu çerçeve zaten kuruluyor. Endüstri 5.0’da insan makine iş birliği yazımızda anlattığımız gibi teknoloji, insanı yerinden etmek için değil, işini görünür ve güvenli kılmak için konumlanıyor.
Manuel Operasyonda Görünürlük Pilotu Nasıl Kurulur?
Tüm tesisi tek seferde kapsayan bir kurulum yerine tek istasyonla başlayan pilot çok daha hızlı sonuç veriyor. Uyguladığımız sıra şu:
- Tek bir darboğaz istasyon seçin. Çevrim süresi değişkenliği en yüksek olan istasyon genellikle en çok şey öğretir.
- Ölçülecek soruyu yazın. “Bekleme süresi vardiyanın yüzde kaçı?” gibi tek cümlelik, cevabı sayıyla verilebilen bir soru.
- Bölgeleri tanımlayın. Montaj alanı, malzeme alanı, kalite masası, hat dışı. Olaylar bu bölgeler üzerinden anlam kazanır.
- Mevcut kameralarla başlayın. Görüş açısı yeterliyse birinci katman için yeni donanım gerekmez.
- İki hafta veri toplayın, sonra sahayla birlikte okuyun. Veriyi ekiple beraber yorumlamak, sonuçların benimsenmesindeki en kritik adım.
- Bir proses değişikliği yapın ve aynı metriği tekrar ölçün. Görünürlüğün değeri, ancak müdahale sonrası ölçümle kanıtlanır.
Hangi verinin sahada işleneceği, hangisinin merkeze taşınacağı da bu aşamada belirlenir. Bu tasarım kararını endüstriyel IoT veri yönetimi yazımızda ayrıntılandırmıştık: her kareyi merkeze göndermek hem maliyetli hem gereksizdir, saha tarafında olay üretip yalnızca olayı taşımak çoğu uygulamada doğru mimaridir.
Videodan Üretim Verisine
MIS Otomasyon olarak MIS-INSPECT People yaklaşımıyla üretim sahasındaki görsel aktiviteyi ölçülebilir operasyonel veriye dönüştürüyoruz. Aynı teknolojinin perakende ve bina tarafındaki karşılığını MIS-INSPECT People Counter yazımızda anlatmıştık; üretim tarafında amaç, çalışanı daha fazla izlemek değil, makinelerin dışında kalan süreçleri de görünür kılmak.
Kendi hattınızda hangi katmanın uygulanabilir olduğunu konuşmak için çözüm ailelerimizi inceleyebilir, mevcut kamera altyapınızla fizibilite için demo talebi oluşturabilirsiniz.
Çünkü fabrikanın en büyük veri kör noktası her zaman bir makine olmayabilir.