BLOG
Kalite Kontrol Kamerası Nasıl Seçilir? 7 Adımda Doğru Muayene Sistemi
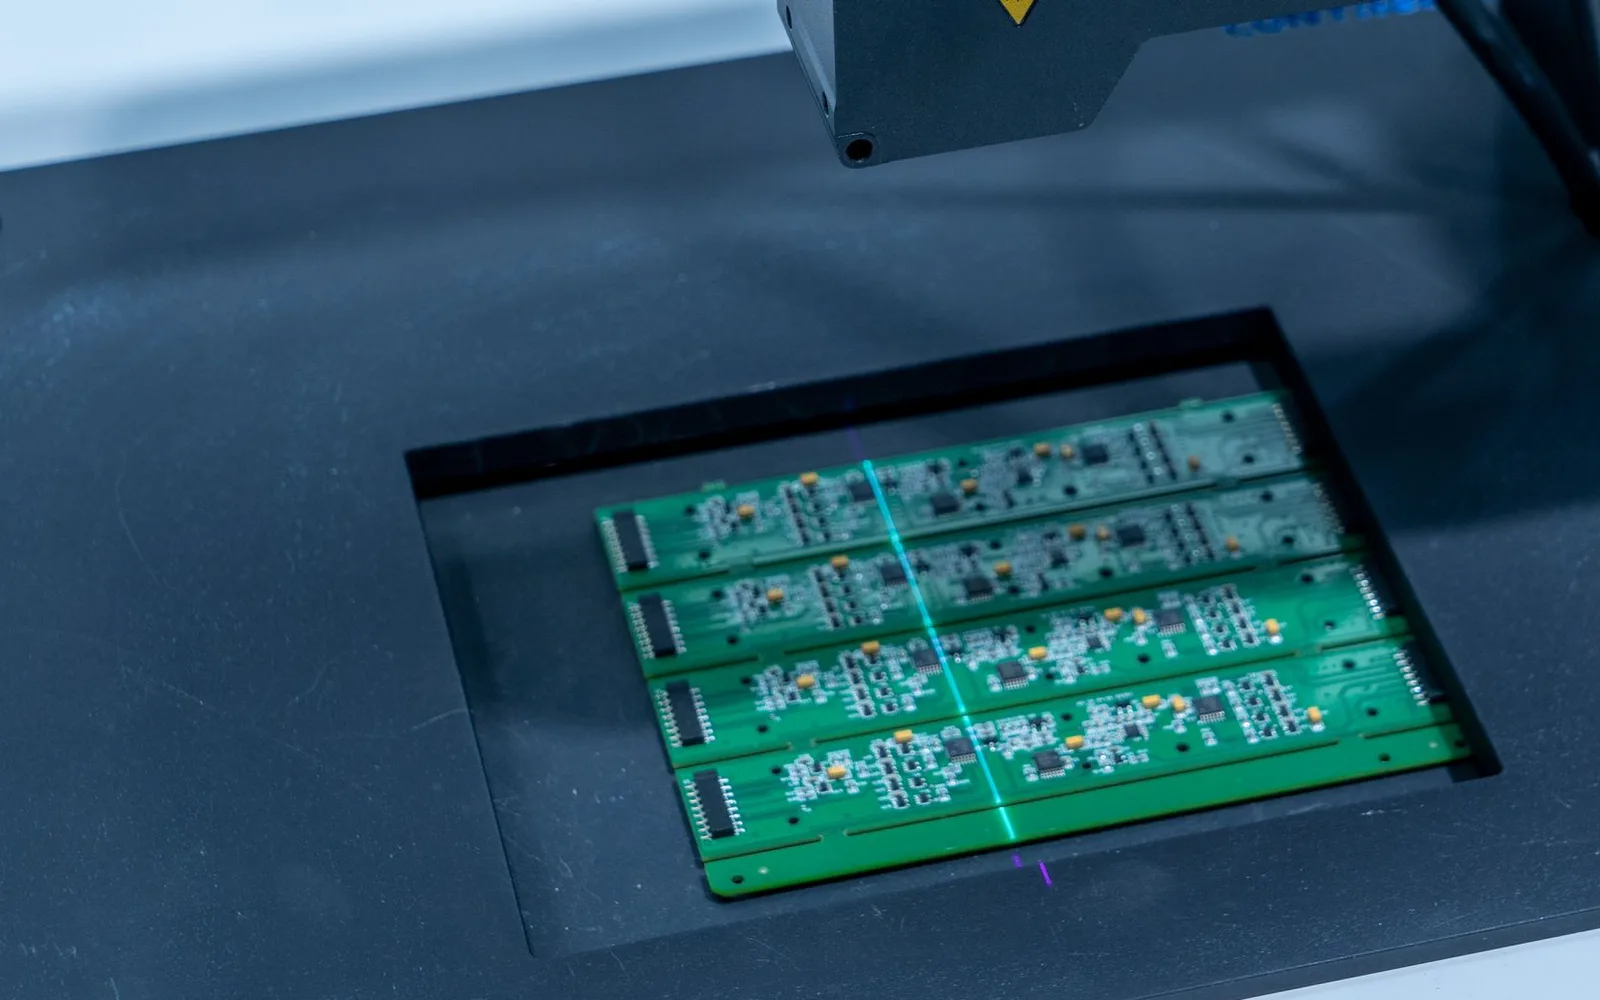
Kalite kontrol kamerası seçimi kameradan başlamaz. Parçadan, yakalanmak istenen hatadan ve hattın hızından başlar. Sahada gördüğümüz başarısız muayene projelerinin çoğunda donanım kötü değildir; kamera, hiç tarif edilmemiş bir işi yapmaya çalışıyordur. Bu yazıda bir kalite kontrol kamerası seçerken hangi soruların hangi sırayla sorulması gerektiğini, bütçenin nereye gittiğini ve satın almadan önce hangi testin istenmesi gerektiğini anlatıyoruz.
Önce Kamerayı Değil, Hatayı Tarif Edin
İlk toplantıda cevaplanması gereken üç soru şu: Hangi hatayı yakalayacağız? En küçük kabul edilemez hata kaç milimetre? Dakikada kaç parça geçiyor? Bu üç cevap yoksa kamera seçimi tahmine dönüşür. Hata tipi, çözümün ana hattını da belirler.
| Hata tipi | Örnek | Doğru yaklaşım |
|---|---|---|
| Ölçüsel | Delik çapı, mesafe, açı | Kalibre edilmiş 2D ölçüm veya 3D tarama |
| Yüzey | Çizik, ezik, döküm boşluğu, lehim hatası | Açılı veya karanlık alan aydınlatma, çoğu zaman derin öğrenme |
| Varlık ve yokluk | Eksik vida, ters takılan parça, boş göz | Basit kural tabanlı kontrol, düşük çözünürlük yeter |
| Okuma | Barkod, DataMatrix, lot ve tarih baskısı | Okuma odaklı akıllı kamera, kontrastlı aydınlatma |
| Konum | Robotun parçayı nereden alacağı | 3D kamera ile poz tespiti |
Aynı hatta bu tiplerin birkaçı birden olabilir. O zaman tek bir kameradan hepsini beklemek yerine istasyonu bölmek daha ucuza çıkar. Uygulama örneklerini otomotivde görsel kalite kontrol ve elektronik üretiminde PCB muayenesi yazılarımızda ayrıntılandırdık.
Çözünürlük: Tahminle Değil, Hesapla Seçilir
Kalite kontrol kamerasında çözünürlük seçimi basit bir orana dayanır. Kameranın genişlik yönündeki piksel sayısını görüş alanının genişliğine bölersiniz, milimetre başına piksel değerini bulursunuz. Bir hatanın güvenilir biçimde yakalanabilmesi için genellikle en az 3 piksel kaplaması istenir; kritik uygulamalarda bu sayı 5 piksele çıkar.
Örnek: 200 mm genişliğinde bir alanı 5 megapiksel bir kamerayla (yaklaşık 2450 piksel genişlik) görüntülüyorsanız milimetre başına yaklaşık 12 piksel elde edersiniz. Bu da 0,25 mm boyutundaki bir hatanın kabaca 3 piksele denk gelmesi demektir. Daha küçük hata yakalamak isteniyorsa ya çözünürlük artırılır ya görüş alanı küçültülür, yani parça birden fazla kareyle taranır. Bu hesap yapılmadan alınan kamera, sahada “bazen görüyor bazen görmüyor” şikayetinin en yaygın nedenidir.
İşin Yarısı Aydınlatmadır
Muayene projelerinin başarısı büyük ölçüde aydınlatmada belirlenir. Doğru aydınlatma, aranan hatayı arka plandan ayırır ve görüntü işlemenin işini kolaylaştırır. Yanlış aydınlatma ise en pahalı kamerayı bile işe yaramaz hale getirir.
- Halka aydınlatma: genel amaçlı, düz yüzeylerde iyi sonuç verir.
- Açılı ve karanlık alan aydınlatma: çizik ve ezik gibi yüzey kusurlarını gölge ile ortaya çıkarır.
- Arkadan aydınlatma: siluet üzerinden ölçüm ve varlık kontrolü için en kararlı yöntemdir.
- Kubbe aydınlatma: parlak ve eğri yüzeylerde yansımayı dağıtır.
- Kızılötesi ve özel dalga boyları: gözle ayırt edilemeyen malzeme farklarını görünür kılar.
Bir diğer kural: ortam ışığı kontrol altında olmalıdır. Pencereden gelen gün ışığı sabah ve öğleden sonra farklı sonuç üretiyorsa sistem kararsız çalışır. Kamera, lens ve aydınlatmanın birlikte seçilmesi gerektiğini endüstriyel kamera ve aydınlatma yazımızda ele almıştık.
Hız ve Hareket: Parça Duracak mı, Akacak mı?
Parça bant üzerinde hareket ederken görüntü alınacaksa enstantane süresinin hareket bulanıklığı yaratmayacak kadar kısa olması gerekir. Kısa enstantane daha fazla ışık ister, bu da aydınlatma gücünü ve çoğu zaman flaş tetiklemeyi gündeme getirir. Parçanın durdurulabildiği uygulamalar hem daha ucuz hem daha kararlıdır; hat tasarımında mümkünse bu tercih edilmelidir.
Hız aynı zamanda bilgisayarın işlem kapasitesini de belirler. Dakikada 60 parça ile dakikada 600 parça arasında yazılım mimarisi tamamen değişir.
2D mi 3D mi?
Renk, baskı, yüzey ve varlık kontrolü için 2D kamera yeterlidir ve daha ucuzdur. Yükseklik, düzlemsellik, hacim, eğrilik ve robotun parçayı nereden kavrayacağı gibi sorular 3D gerektirir. Yanlış yönde yapılan seçim iki türlü de pahalıdır: gereksiz 3D bütçeyi şişirir, eksik kalan 2D ise projeyi baştan çıkmaza sokar. Teknolojiler arasındaki farkı 3D kamera teknolojileri karşılaştırmamızda anlattık.
Kural Tabanlı Yazılım mı, Derin Öğrenme mi?
Ölçüm, konum ve okuma işlerinde kural tabanlı klasik görüntü işleme hem daha hızlı hem daha öngörülebilirdir. Doğal değişkenliği yüksek yüzey kusurlarında ise kuralla tarif etmek zorlaşır; burada derin öğrenme tabanlı sınıflandırma devreye girer. Derin öğrenmenin bedeli veridir: etiketlenmiş hatalı örnek toplanmadan model kurulmaz. Bu ayrımı yapay zekalı kalite kontrol ve görüntü işleme 2026 yazılarımızda tartıştık.
Akıllı Kamera mı, PC Tabanlı Sistem mi?
Akıllı kamera, işlemcisi ve yazılımı içinde olan kompakt bir çözümdür. Tek istasyonlu, tek görevli ve orta hızlı uygulamalarda kurulumu hızlı, maliyeti düşüktür. Çok kameralı, yüksek çözünürlüklü veya derin öğrenme yükü olan uygulamalarda ise endüstriyel PC tabanlı mimari gerekir. Karar kriteri marka değil, uygulamanın işlem yükü ve büyüme ihtimalidir.
Bütçe Gerçekte Nereye Gidiyor?
Kalite kontrol kamerası fiyatı sorulduğunda genellikle akla kameranın kendisi gelir. Oysa bir muayene istasyonunun toplam maliyetinde kamera tek başına küçük bir kalemdir. Tipik bir teklifte şu kalemler bulunur:
- Kamera, lens ve aydınlatma
- Mekanik bağlama, muhafaza ve ortam ışığı perdeleme
- Tetikleme sensörü, PLC entegrasyonu ve ayıklama mekanizması
- Yazılım lisansı ve uygulama mühendisliği
- Numune testi veya PoC
- Devreye alma, operatör eğitimi, dokümantasyon
- Garanti ve yıllık bakım
Yatırımın gerçek maliyetinin donanım fiyatının ötesinde nasıl oluştuğunu robotik otomasyonda entegrasyon maliyeti yazımızda kalem kalem açtık. En düşük teklif genellikle kapsamı en dar olandır.
Satın Almadan Önce Mutlaka İsteyin: Numune Testi
Bir muayene sisteminin sahada çalışıp çalışmayacağını anlamanın tek güvenilir yolu, kendi parçalarınızla yapılan bir testtir. Bu testte iki şeyi yazılı isteyin:
- Gerçek numune: hem sağlam hem hatalı parçalar, mümkünse sınırda kalan zor örnekler dahil.
- Yazılı kabul kriteri: kaçırılan hata oranı ve yanlış alarm oranı için sayı verilmeli. “Çok iyi çalışıyor” bir kriter değildir.
Yanlış alarm oranı en az kaçırma kadar önemlidir: sağlam parçayı sürekli hatalı diyen bir sistem, birkaç hafta içinde operatör tarafından devre dışı bırakılır. Gıda ve ilaç gibi izlenebilirlik gereken sektörlerde ise kayıt ve raporlama beklentisi baştan konuşulmalıdır; bu konuyu gıda ve ilaç sektöründe makine görüşü yazımızda ele aldık.
Sık Yapılan Beş Hata
- Aydınlatmayı sonraya bırakmak ve bütçeye koymamak
- Çözünürlük hesabı yapmadan “yüksek megapiksel alalım” demek
- Hatalı numune toplamadan derin öğrenme sözü vermek
- Kabul kriterini sözleşmeye yazmamak
- Operatör arayüzünü önemsememek, sonucun sahada okunamaması
MIS Otomasyon Nasıl Çalışıyor?
Muayene projelerine kural olarak sizin parçalarınızla ve yazılı başarı kriteriyle yapılan bir testle başlıyoruz. Kamera, lens ve aydınlatmayı tek markaya bağlı kalmadan uygulamanın gereğine göre seçiyoruz. MIS-INSPECT muayene ailemizi inceleyebilir, doğru entegratörü değerlendirirken nelere bakılması gerektiğini otomasyon firmaları nasıl seçilir yazımızda okuyabilir, kendi parçanız için fizibilite istiyorsanız demo talebi oluşturabilirsiniz.